

 Eng




Det mekaniske fundament for stempling af metaldele
 2026.10.08
 Industri -nyheder
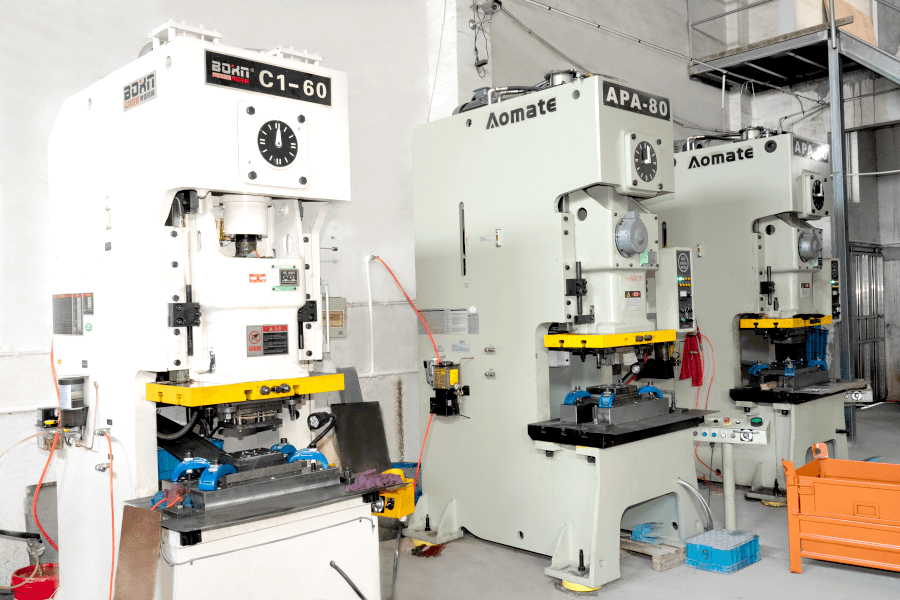
I kernen af stempling af metaldele operation er stemplingspressen, en kraftig maskine designet til at levere en bestemt mængde kraft til et sæt matricer. Den mekaniske integritet af den sidste del er dikteret af, hvordan denne kraft styres gennem hele presseslaget. I modsætning til andre fremstillingsmetoder, der kan være afhængige af varme eller manuel manipulation, er stempling en koldformningsproces, der udnytter den kinetiske energi fra et svinghjul eller det kontrollerede tryk fra et hydraulisk system til at deformere metallet. Denne mekaniske tilgang sikrer, at de fremstillede dele er ensartede, og at metallets indre kornstruktur ofte styrkes gennem den arbejdshærdning, der opstår under deformationsstadierne.
Forskellen mellem mekaniske og hydrauliske presser er fundamental for produktionen af et stanseanlæg til metaldele. Mekaniske presser er kendt for deres høje hastighed og ensartede slaglængde, hvilket gør dem til det ideelle valg til højvolumenproduktion, hvor cyklustiden er den primære bekymring. Disse maskiner bruger et massivt svinghjul til at lagre energi, som derefter frigives gennem en krumtapaksel eller et excentrisk gear for at drive stemplet nedad. På den anden side giver hydrauliske presser en konstant kraft gennem hele slaget, hvilket er essentielt for dybdetræk, hvor metallet skal trækkes ind i et hulrum over en længere afstand. Ved at vælge den passende presseteknologi kan producenterne optimere arbejdsgangen til stempling af metaldele, så den matcher den specifikke geometri og materialetykkelse, der kræves af projektet.
Materialevidenskab og metallurgiske overvejelser ved stempling
Succesen med at præge metaldele er dybt afhængig af udvælgelsen af råmaterialet, og hvordan det reagerer på matricens stress. Almindelige materialer omfatter højstyrkestål, rustfrit stål, aluminiumslegeringer, messing og kobber. Hvert af disse metaller besidder et unikt sæt egenskaber, såsom flydespænding, duktilitet og forlængelsesegenskaber, som bestemmer, hvordan metallet vil flyde, når det klemmes mellem stansen og matricen. Ingeniørhold skal foretage en grundig analyse af disse egenskaber for at forhindre problemer som tilbagespring, som er metallets tendens til at vende tilbage til sin oprindelige form, efter at trykket er udløst.
Når man arbejder med højstyrke lavlegeret stål til automotive metalstemplingsdele, er det nødvendige tryk for at opnå permanent deformation betydeligt højere end for standard kulstofstål. Dette nødvendiggør brug af kraftige presser og specialiserede belægninger på matriceoverfladerne for at forhindre for tidligt slid. Selv om aluminium er lettere og mere modstandsdygtigt over for korrosion, har det en anden hærdningshastighed og kræver præcis smøring for at forhindre galning, en tilstand hvor metallet klæber til værktøjet. Ved at forstå disse materialers opførsel på atomniveau kan ingeniører designe stemplede metaldele, der bevarer deres strukturelle integritet, selv når de udsættes for ekstreme bøjninger eller komplekse træk. Præcisionsmetalprægningsprocessen udnytter i det væsentlige materialets fysik til at skabe komponenter, der er både lette og usædvanligt stærke.
Rollen af progressiv stansning i højvolumenproduktion
For projekter, der kræver produktion af tusinder eller endda millioner af enheder, er progressiv stansning den mest effektive metode til rådighed. Denne teknik involverer en række stationer i et enkelt matricesæt, hvor hver station udfører en specifik operation på en kontinuerlig metalstrimmel. Når strimlen bevæger sig gennem pressen, gennemgår den forskellige processer såsom gennemboring, blanking, lancering og formning. Den sidste del er kun adskilt fra bærebåndet på den allersidste station. Denne integrerede tilgang til stempling af metaldele minimerer materialespild og reducerer markant arbejdsomkostningerne forbundet med håndtering af individuelle komponenter mellem forskellige maskiner.
Designet af en progressiv matrice er en ingeniørmæssig bedrift, der kræver omhyggelig planlægning af strimmellayoutet. Designere skal sikre, at metalstrimlen forbliver stabil, når den bevæger sig gennem pressen, selvom der fjernes mere materiale på hver station. Pilotstifter bruges til at justere strimlen med mikroskopisk nøjagtighed, før pressen falder, hvilket sikrer, at hvert hul og hver bøjning er placeret korrekt i forhold til de tidligere operationer. Denne højvolumen-metal-stemplingsteknik giver mulighed for at skabe indviklede geometrier, som ville være umulige eller uoverkommeligt dyre at producere på andre måder. Ved at konsolidere flere operationer i et enkelt trykslag maksimerer den progressive matricemetode maksimal gennemstrømning og sikrer, at de stemplede metaldele opfylder de snævreste dimensionelle tolerancer.
Teknisk præcision i prægeværktøjer og matricer
Kvaliteten af det endelige produkt er en direkte afspejling af den præcision, der er indbygget i stanseværktøjerne og matricerne. Disse komponenter er ofte fremstillet af højkvalitets værktøjsstål såsom D2 eller hårdmetalskær, som er valgt for deres evne til at opretholde en skarp kant og modstå deformation under millioner af cyklusser. Konstruktionen af en matrice involverer ikke kun skærekanterne, men også et komplekst system af strippere, fjedre og trykpuder, der styrer bevægelsen af metallet under stemplingsprocessen af metaldele.
Matriceafstand, som er mellemrummet mellem stansen og matriceåbningen, er en af de mest kritiske variabler i konstruktionen af stanseværktøjer. Hvis frigangen er for snæver, øger det friktionen og den nødvendige kraft, hvilket fører til accelereret værktøjsslid og potentielt brud. Hvis frigangen er for løs, resulterer det i store grater og dårlig kantkvalitet på den prægede metaldel. Avanceret simuleringssoftware bruges ofte i designfasen til at forudsige, hvordan metallet vil opføre sig og til at optimere matricegeometrien, før der skæres metal til selve værktøjet. Regelmæssig vedligeholdelse og slibning af matricerne er essentielle protokoller i enhver professionel stempling af metaldele, da selv en lille mængde slid kan føre til afvigelser i delens nøjagtighed og overfladefinish.
Sammenligning af industrielle stemplingsteknikker og -funktioner
Følgende tabel giver en beskrivende sammenligning af forskellige stemplingsmetoder for at illustrere deres specifikke fordele i forskellige fremstillingssammenhænge.
| Stemplingsmetode | Mekaniske egenskaber og bevægelse | Primær funktionel fordel | Bedste applikationsscenarier |
|---|---|---|---|
| Progressiv stansning | Multistation integreret bevægelse på en gennemgående strimmel | Enestående hastighed og laveste enhedspris for store mængder | Elektroniske stik og små bilbeslag |
| Transfer Die Stamping | Enkelte dele flyttes mellem stationer med mekaniske arme | Evne til at håndtere store dele, der kræver kompleks flerretningsformning | Store karrosseripaneler og apparathuse |
| Deep Draw-stempling | Kontrolleret forlængelse af metal ind i et dybt hulrum | Oprettelse af sømløse hule kar med høje forhold mellem dybde og bredde | Drikkevaredåser og ildslukningscylindre |
| Fin blanking | Højtryksklipning med minimal frigang | Giver perfekt glatte kanter og plane overflader uden sekundær bearbejdning | Præcisionsgear og kraftige sikkerhedsselekomponenter |
| Four Slide Stempling | Vandret stempling fra fire forskellige retninger samtidigt | Høj alsidighed til komplekse bøjninger og trådformning | Små clips, fjedre og indviklede elektriske kontakter |
Håndtering af friktion og termisk dynamik i pressen
Samspillet mellem metalstrimlen og matriceoverfladen genererer en betydelig mængde varme og friktion under stansning af metaldele. Hvis den ikke håndteres korrekt, kan denne varme få metallet til at svejse sig selv til værktøjet, hvilket fører til overfladedefekter og eventuel ødelæggelse af matricen. Smøring er derfor en kritisk komponent i fremstillingens arbejdsgang. Moderne prægefaciliteter bruger syntetiske smøremidler eller forsvindende olier, der påføres metalstrimlen, før den kommer ind i pressen. Disse smøremidler er designet til at give en beskyttende barriere, der reducerer friktionen, samtidig med at de hjælper med at sprede den termiske energi, der genereres af metallets deformation.
Termisk styring er også vigtig for at opretholde dimensionsstabiliteten af pressen og matricerne. Da maskinen kører over flere timer, kan komponenterne udvide sig på grund af varmen, hvilket kan føre til subtile ændringer i værktøjets justering. Højpræcisionsstempling af metaldele omfatter ofte kølesystemer i selve matricerne eller anvender temperaturkontrollerede miljøer for at sikre, at processen forbliver ensartet fra den første del af dagen til den sidste. Ved at kontrollere miljøet og grænsefladen mellem værktøjet og arbejdsemnet kan producenter opnå det høje niveau af repeterbarhed, der kræves for kritiske rumfarts- og medicinske komponenter.
Kvalitetssikring og inspektionsprotokoller for metalkomponenter
At opretholde høje standarder i produktionen af stempling af metaldele kræver et stringent kvalitetssikringsprogram, der anvender både manuelle og automatiserede inspektionsteknikker. Fordi stansepressen kan producere dele med en hastighed på flere hundrede i minuttet, kan enhver fejl i opsætningen føre til tusindvis af skrotdele på meget kort tid. For at forhindre dette implementerer producenterne realtidsovervågningssystemer, der bruger sensorer til at registrere ændringer i pressetonnage eller positionen af metalstrimlen. Hvis der registreres en afvigelse, kan pressen stoppes automatisk, før eventuelle defekte dele produceres.
Dimensionsnøjagtighed verificeres ved hjælp af avanceret måleudstyr såsom koordinatmålemaskiner og optiske synssystemer. Disse værktøjer kan måle de kritiske dimensioner af en stemplet metaldel til inden for et par mikrometer, hvilket sikrer, at den opfylder de nøjagtige specifikationer i ingeniørtegningen. Overfladeintegritet er et andet fokusområde, da stempling af metaldele skal være fri for revner, ridser eller store grater, der kan forstyrre den efterfølgende montering eller kompromittere delens ydeevne i marken. Ved at integrere disse inspektionsprotokoller i produktionscyklussen giver stemplingsfaciliteter den pålidelighed, der er nødvendig for industrier med stor indsats som bilsikkerhed og telekommunikationsinfrastruktur.
Specifikke industrielle anvendelser af stemplede metaldele
Alsidigheden af stemplingsprocessen for metaldele gør den velegnet til en bred vifte af applikationer på tværs af forskellige industrier. I bilsektoren bruges stempling til at producere alt fra små brændstofinjektorkomponenter til massive strukturelle søjler og gulvpander. Evnen til at bruge højstyrkematerialer gør det muligt for bildesignere at reducere køretøjets vægt og samtidig forbedre kollisionssikkerheden. Præcisionsstempling af metal er også afgørende for produktionen af blyrammer og afskærmningskomponenter i elektronikindustrien, hvor dele skal være ekstremt små, men alligevel utrolig præcise for at sikre pålidelig elektrisk ledningsevne.
I rumfartsindustrien giver stempling af metaldele en måde at skabe komplekse, lette strukturer, der kan modstå de ekstreme vibrationer og termiske cyklusser under flyvningen. Processen bruges ofte til at producere flyskrogclips, fastgørelseselementer og motorkomponenter, der kræver det højeste niveau af kvalitetsdokumentation og sporbarhed. Selv inden for forbrugsvarer og medicinsk udstyr er stempling den foretrukne metode til fremstilling af kirurgiske instrumenter, hardware og de interne komponenter i husholdningsapparater. Konsistensen og skalerbarheden af processen sikrer, at produkter af høj kvalitet er tilgængelige for et globalt marked, samtidig med at de strenge sikkerheds- og ydeevnestandarder, der kræves af disse specialiserede områder, opretholdes.
Strukturel integritet og koldformningsfordel
En af de væsentligste fordele ved at bruge stempling til metaldele er forbedringen af komponentens fysiske egenskaber gennem koldformning. I modsætning til støbning eller bearbejdning, som nogle gange kan svække materialet eller efterlade resterende spændinger, kan stempling forbedre udmattelsesstyrken af delen. Dette sker, fordi det kolde arbejde, der er forbundet med stempling af metaldele, forfiner metallets kornstruktur, hvilket gør det mere modstandsdygtigt over for spredning af revner. Dette er især vigtigt for dele, der vil blive udsat for gentagne belastningscyklusser i løbet af deres driftslevetid.
Evnen til at styre metallets flow betyder også, at delens tykkelse kan styres med stor præcision. I visse designscenarier kan en ingeniør med stempling af metaldele måske målrettet tynde metallet i ét område for at give mulighed for fleksibilitet, mens andre områder holdes tykkere til strukturel støtte. Dette niveau af kontrol opnås gennem det omhyggelige design af trækperlerne og trykket påført af emneholderen i pressen. Ved at udnytte metallets koldformningsegenskaber kan producenter producere dele, der ikke kun er mere holdbare end dem, der er fremstillet ved andre metoder, men også mere effektive i deres brug af råmaterialer, hvilket bidrager til den overordnede bæredygtighed i fremstillingssektoren.
Optimering af forsyningskæden gennem metalstempling
Effektiviteten af stempling af metaldele har en dyb indvirkning på hele den industrielle forsyningskæde. Fordi processen er meget automatiseret og i stand til så høje hastigheder, giver den mulighed for just in time fremstillingsstrategier, der reducerer behovet for store lagre af færdige komponenter. En enkelt fabrik til stempling af metaldele kan forsyne flere montagefabrikker med de nødvendige dele på daglig basis, hvilket sikrer en jævn og lydhør varestrøm. Denne skalerbarhed er afgørende for industrier, der oplever sæsonbestemte udsving i efterspørgslen eller hurtige ændringer i teknologi.
Konsistensen af stemplede metaldele forenkler monteringsprocessen. Når hver del er identisk med den næste, kan automatiserede montagerobotter arbejde med højere effektivitet og færre afbrydelser. Denne reduktion i samlingsvariabilitet fører til slutprodukter af højere kvalitet og lavere samlede produktionsomkostninger. Evnen til at producere komplekse, multifunktionelle komponenter i en enkelt stanseoperation reducerer også antallet af separate dele, der skal spores og samles, hvilket yderligere strømliner logistikken i moderne produktion. I takt med at produktionen fortsætter med at udvikle sig, er den strategiske integration af avanceret teknologi til stempling af metaldele fortsat en hjørnesten i industriel konkurrenceevne og teknisk innovation.


 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Ophavsret © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
