

 Eng



 Hjem / Nyheder / Industri -nyheder / Højpræcisionsstempling: Tolerancer, værktøj, materialer og indkøbsvejledning
Højpræcisionsstempling: Tolerancer, værktøj, materialer og indkøbsvejledning
 2026.10.22
 Industri -nyheder
En 0,4 mm kontaktfjeder i rustfrit stål til en miniatureafbryder bærer ±0,03 mm på kontaktmellemrummet, en gratgrænse på 0,02 mm og en fladhed på 0,05 mm over et spænd på 25 mm. Pressen, der danner det, kan være en 45-tons maskine - umærkeligt på et specifikationsark. Det, der faktisk gør den del til "høj præcision", er alt omkring pressen: strimmellayoutet, matriceafstanden, materialecertifikatet, den in-die-sensor, der stopper slaget, når en snegl ikke skubbes ud, og den dimensionelle rapport, der rejser med forsendelsen.
Så arbejdsdefinitionen er denne: højpræcisionsstempling er en progressiv matriceproces, hvor dimensionstolerance, grathøjde, fladhed og parti-til-parti-repeterbarhed kontrolleres så stramt, at delen kan gå direkte i samling uden sortering, efterbearbejdning eller 100 % inspektion. Alt, hvad der følger, forklarer, hvordan den kontrol er konstrueret, hvad den koster, hvor den stille og roligt fejler, og hvordan en køber kan specificere og kvalificere den uden at opdage problemer seks uger inde i produktionen.
Tre konklusioner er værd at nævne før detaljerne:
- Præcision er designet i delen og værktøjet, ikke slået ind på pressen. Omtrent 70-80 % af den opnåelige tolerance er fastsat af delens geometri, materialevalg og matricedesign før det første slag.
- Tolerance og omkostninger hænger ikke lineært sammen. Stramning af en ikke-kritisk dimension fra ±0,20 mm til ±0,05 mm er næsten gratis; stramning af en kritisk en fra ±0,05 mm til ±0,02 mm kan tilføje 30–60 % til værktøjsomkostningerne.
- De fleste kvalitetsudslip i stemplede komponenter spores tilbage til materialevariabilitet og værktøjsslid, ikke til maskinens nøjagtighed. Købere, der administrerer disse to variabler, har sjældent toleranceargumenter.
Hvad betyder højpræcisionsstempling i praksis
Der er ingen universel standard, der definerer "høj præcision" ved stempling. Forskellige leverandører trækker grænsen forskellige steder, hvorfor en indkøbsordre, der blot siger "høj præcision", næsten er meningsløs. Det, der betyder noget, er det tolerancebånd, værktøjet er bygget til at holde på tværs af produktionsforløbet, ikke kun på førstegangsprøven.
En nyttig måde at indramme kapacitet på er efter toleranceklasse, da klassen driver værktøjsbudgettet, inspektionsmetoden og det volumen, hvor økonomien stadig fungerer.
| Klasse | Kritisk egenskabstolerance | Grashøjde (typisk) | Fladhed over 100 mm | Repræsentative dele |
|---|---|---|---|---|
| Almindelig metalplade | ±0,20 mm | ≤0,10 mm | 0,30 mm | Beslag, dæksler, chassispaneler, monteringsplader |
| Præcisionsstempling | ±0,05 mm | ≤0,05 mm | 0,10 mm | Tilslutningsskaller, afskærmningsdåser, klemmer, samleskinnestøtter |
| Stempling med høj præcision | ±0,02 mm, ned til ±0,01 mm på udvalgte funktioner | ≤0,02–0,03 mm | 0,05 mm | Kontaktfjedre, relækomponenter, motorlamineringer, sensorhuse, små præcisionssamlinger |
To ting er værd at bemærke i denne tabel. For det første er gratkravet normalt den sværere begrænsning i praksis. En gratgrænse på 0,05 mm på en 0,3 mm tyk del lyder beskedent, indtil du tager højde for stanseslid på tværs af 500.000 slag. For det andet betyder kvalifikationen "udvalgte funktioner" noget: intet værktøj holder ±0,01 mm overalt, og en tegning, der kræver det globalt, vil blive citeret enten meget højt eller slet ikke.
Præcision rækker også ud over den todimensionelle tegning. En del kan være dimensionsmæssigt perfekt og stadig mislykkes i samlingen på grund af vridning, camber, kanttilstand eller resterende spænding, der åbner sig efter plettering. Erfarne købere angiver disse egenskaber eksplicit.
Præcision er bestemt, før pressen starter
Når en stemplet del driver ud af tolerance, er det instinktive spørgsmål "hvad er der galt med maskinen?" Det er næsten aldrig maskinen. Fire håndtag styrer resultatet, og de er indstillet i denne rækkefølge.
Del design og design til fremstilling
Den mest almindelige årsag til et uangiveligt højpræcisionsstemplingsprojekt er en tegning, der er arvet fra en bearbejdnings- eller trykstøbeproces. Bearbejdede dele kræver rutinemæssigt skarpe indvendige hjørner, dybe smalle lommer og vægtykkelsesvariationer, som en stansematrice ikke kan reproducere økonomisk. En stemplingsvenlig revision - tilføjet relief, justerede bøjningsradier, reorienterede funktioner, så de sidder i én station - fjerner ofte omkostninger uden at røre ved funktion.
Minimum bøjningsradius er en god tidlig kontrol. For blødt stål kan en indre radius på 0,8-1,0 gange materialetykkelsen opnås uden at revne; for austenitisk rustfrit, tillad ca. 2 gange tykkelse på grund af arbejdshærdning og tilbagespring. Alt strammere kræver enten et andet materiale, udglødning mellem operationer eller et redesign.
Die clearance og strimmellayout
Skæreafstand er typisk 5-8 % af materialetykkelsen pr. side for kulstofstål, lidt mindre for rustfrit stål og messing, lidt mere for aluminium. For lidt frigang øger stansekraften, fremskynder slid og producerer sekundær forskydning og en højere grat; for meget giver væltning, en ru brudflade og en grat, der bøjer i stedet for at klippes.
Strip-layout styrer repeterbarheden lige så meget som selve matricen. Pilothuller, der lokaliserer hver station, tilstrækkelig bærerbredde, ensartede brobredder mellem delene og afbalanceret materialestrøm rundt om strimlen reducerer alt sammen positionsfejl. I højpræcisionsarbejde er strimlen ofte designet således, at kritiske funktioner dannes i den samme station i stedet for omregistreres nedstrøms - hver genregistrering er en mulighed for stack-up fejl.
Materialeekonsistens
En matrice bygget til et 180 HV substrat vil producere forskellige dimensioner, når en spole på 220 HV ankommer, fordi tilbagespring skalerer med flydespænding. Spole-til-spole hårdhedsvariation på 20 HV er almindelig i kommercielle kvaliteter og er nok til at flytte en bøjningsvinkel med 0,5-1,5 grader. Købere, der køber højpræcisionsstemplinger, bør forvente indgående materialecertifikater med hårdhed og mekaniske egenskaber, og leverandører bør prøve dem. Hvor kravet virkelig er snævert, angiv et hårdhedsinterval i stedet for blot en kvalitet.
Proceskontrol på gulvet
Dies slid. Et progressivt matriceløbende kulstofstål skal typisk efterslibes for hver 100.000-300.000 slag afhængigt af tykkelse og belægning; rustfrit er sværere ved værktøj. Det, der adskiller en pålidelig leverandør med høj præcision, er en genslibningsplan drevet af målt grathøjde og deldimension, ikke af en fejl. In-die-sensorer til slugdetektion, strimmelposition, fejlindføring og pilotindgreb er standard på seriøst værktøj, fordi de konverterer en skrothændelse til en stoppet presse i stedet for 5.000 mistænkelige dele.
Proceskæden bag en højpræcisionsstemplet del
Højpræcisionsstempling er sjældent en enkelt operation fra spole til forsendelseskasse. At forstå kæden hjælper en køber med at se, hvor omkostningerne sidder, og hvor risikoen gemmer sig.
Blanking, piercing og formning
En progressiv matrice kombinerer blanking, piercing, notching, bukning, tegning og coining på tværs af 6-20 stationer. Hver station udfører et trin af geometrien, og delen forbliver fastgjort til strimlen indtil den endelige afskæring. Præcisionsfordelen kommer af aldrig at frigive delen: Den genmonteres aldrig, så datumstrategien vedligeholdes af værktøjet i stedet for af en operatør.
In-die funktioner
Moderne højpræcisionsværktøjer inkluderer ofte funktioner, der plejede at være sekundære operationer. In-die banking, in-die nitning, in-die staking, in-die laserskæring til funktioner, der ellers ville kræve en separat gennemgang, og in-die måling af en kritisk dimension reducerer alle håndteringen. Håndtering er der, hvor præcisionen går tabt - hver gang en del forlader en maskine og kommer ind i en anden, dukker et nyt armatur og en ny stak af tolerancer op.
Sekundære operationer og samlinger
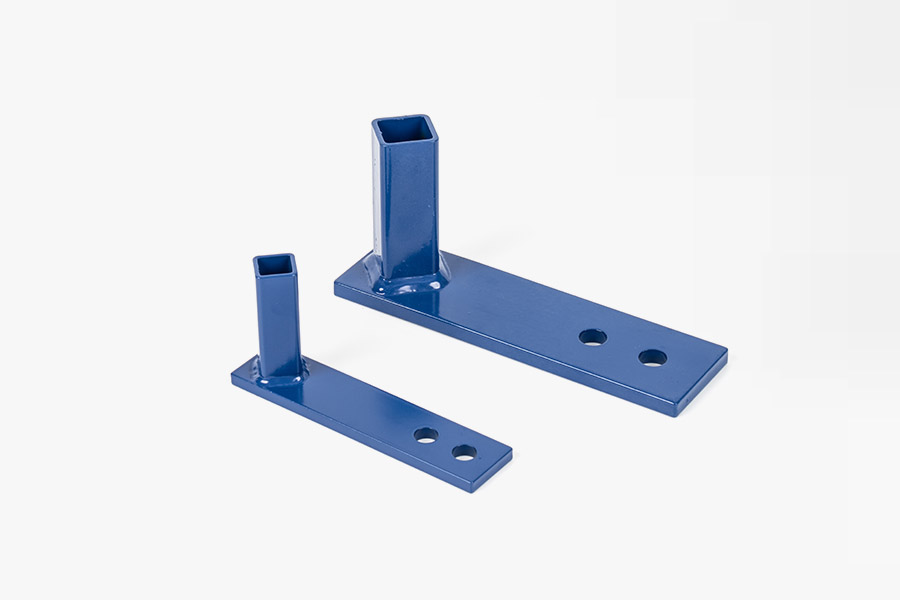
Ikke alt kan eller bør gøres i terningen. Afgratning, tromling, gevindformning, svejsning, isætning af plastikforme og samling af flere prægede dele til en underenhed er almindelige nedstrømstrin. Når en komponent har brug for to stemplede halvdele, en svejsning, en gevindindsats og et plastelement, fjerner konsolidering af arbejdet med én leverandør den tolerancestak, der opstår, når tre leverandører arbejder efter hver deres fortolkning af tegningen.
 Specialfremstillede samlinger og undersamlinger Specialfremstillede samlinger og underenheder, der konsoliderer stempling, svejsning, montering af fastgørelseselementer og efterbehandling for at reducere tolerancestabel fra flere leverandører. Se produkt →
Den praktiske regel: Hvis samlingen har mere end tre komponenter, og pasformen mellem dem er funktionelt kritisk, skal du købe samlingen frem for de enkelte dele. Dimensionelle argumenter mellem to leverandører, der hver hævder at være inden for deres egen tolerance, er dyre at løse.
Materialevalg sætter toleranceloftet
Intet matricedesign kompenserer for et uegnet underlag. Materialet bestemmer tilbagespring, opnåelig grat, værktøjsslidhastighed og hvor meget delen vil bevæge sig efter plettering eller varmebehandling.
| Material | Typisk tykkelse | Formbarhed | Korrosionsbestandighed | Hvor det passer |
|---|---|---|---|---|
| Koldvalset kulstofstål (SPCC / DC01) | 0,2–3,0 mm | Fremragende | Ingen uden belægning | Indvendige beslag, strukturelle dele, omkostningsfølsomme komponenter |
| Elektrogalvaniseret stål (SECC) | 0,3-2,0 mm | Godt | Moderat | Elektriske kabinetter, chassis, hardware |
| Varmgalvaniseret stål (SGCC) | 0,4–3,0 mm | Godt | Godt | Udendørs huse, konstruktionsbeslag |
| Rustfri 301/304 | 0,1-2,0 mm | Moderat, high springback | Fremragende | Fjedre, kontakter, apparat- og fødevareudstyrsdele |
| Rustfri 316 | 0,2-1,5 mm | Moderat | Meget god, kloridbestandig | Marine, kemiske og medicinske huse |
| Aluminium 5052 / 1060 | 0,3-3,0 mm | Godt, low springback | Godt when anodised | Letvægtshuse, køleplader, dæksler |
| Messing C2680 / kobber C1100 | 0,1-1,5 mm | Fremragende | Godt | Klemmer, samleskinner, kontakter, ledende dele |
| Fjederstål 65Mn / 301 | 0,1-1,2 mm | Fair, kræver afstressning | Dårlig uden belægning | Clips, fjedre, holdefunktioner |
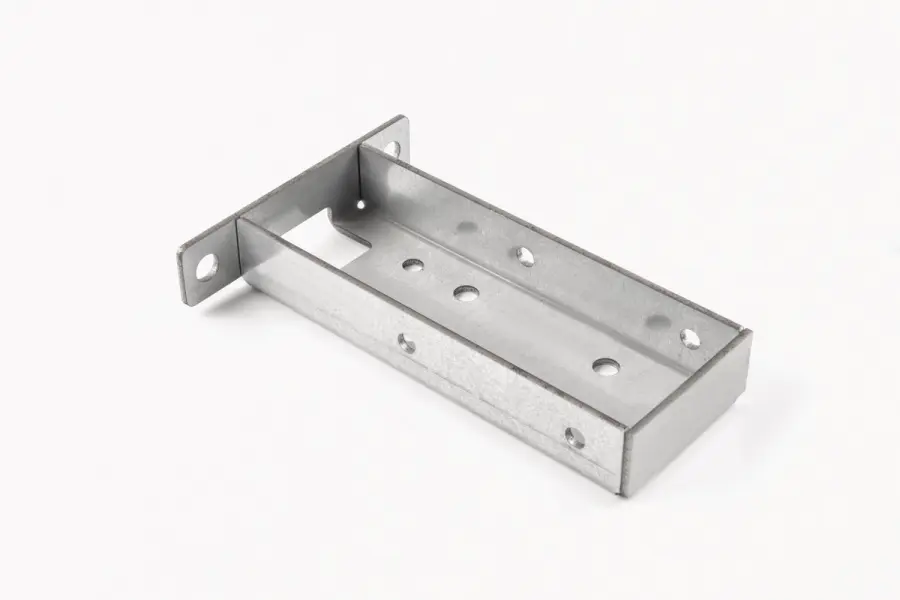 Stempling af metaldele til præcisionsanvendelser Præcisionsstemplede metaldele til biler, elektronik, apparater og nyt energiudstyr, med dimensionsnøjagtighed, styrke og fladhed velegnet til rammer, huse og konnektorer. Se produkt →
To materielle beslutninger forårsager mere omarbejde end nogen andre. Den første er at erstatte en "tæt nok" kvalitet for at spare omkostninger: SECC i stedet for SPCC ændrer overfladetilstanden og friktionen i matricen og kan forskyde formede dimensioner med flere hundrededele af en millimeter. Den anden er at ignorere kornretningen. Bøjning parallelt med rulleretningen frembringer revner ved snævrere radier end bøjning hen over den, så en del, der danner sig perfekt i én orientering, kan svigte, når spolen drejes.
Tykkelsestolerance i råspolen er en anden stille bidragyder. Kommerciel spole leveres almindeligvis til ±0,05 mm eller ±10% af nominel, alt efter hvad der er størst. På en 0,5 mm del, der kræver ±0,03 mm total højde, kan spoletolerancen alene opbruge hele budgettet. Købere i dette område bør angive en snævrere tykkelsestolerance på materialet og forvente at betale for det.
Hvordan tolerance, GD&T og inspektion passer sammen
En tegning fuld af ±0,02 mm forklaringer uden henføringspunkter og uden en angivet inspektionsmetode er en opfordring til at bestride. Geometrisk dimensionering og tolerance løser dette ved at definere funktionelle datums og ved at adskille størrelse fra form, orientering og position. En positionsudlysning på Ø0,05 mm ved MMC på to monteringshuller fortæller f.eks. værktøjsmageren præcist, hvad matricen skal opnå, og fortæller inspektøren præcist, hvad der skal måles - og det tillader den bonustolerance, som en simpel ±0,02 mm kassetolerance ikke gør.
Tre praktiske konventioner er værd at aftale med enhver leverandør på tilbudsstadiet:
- Hvilke egenskaber er kritiske, hvilke er vigtige, og hvilke er kun reference. De fleste tegninger skelner ikke, så alt bliver efterset og alt koster penge.
- Proceskapaciteten er målrettet mod kritiske egenskaber. En Cpk på 1,33 er en almindelig basislinje, 1,67 for automotive eller sikkerhedsrelaterede dele.
- Om den første artikelinspektion er et fulddimensionelt layout eller en begrænset kontrol, og om det skal gentages efter enhver værktøjsændring.
Inspektionsudstyr skal matche tolerancen, ikke overskride det så meget, at måleomkostningerne dominerer. En typisk arbejdsgang med høj præcision bruger en koordinatmålemaskine til første artikler og kompleks geometri, et optisk eller visionsystem til flade funktioner og grater, en profilprojektor til radier og vinkler, en ruhedstester til kant- og overfladetilstand og håndmålere til højfrekvente kontroller på linjen. Hårdhedstestning og belægningstykkelsesmåling fuldender billedet for dele, der er varmebehandlet eller belagt.
Tolerancekontrol på butiksgulvet er en statistisk øvelse snarere end en inspektionsøvelse. Ved at kontrollere hver 200. del og plotte de kritiske dimensioner viser værktøjsslid, der trender længe før en del går ud af tolerancen, hvilket er det, der gør det muligt for en leverandør at slibe igen på betingelse i stedet for ved fejl. For en dybere behandling af stack-up og positionsfejl, se denne forklaring af styring af dimensionstolerance og form-og-positionsfejl ved højpræcisionsstempling .
Overfladefinish, plettering og den tolerance, de bruger
Plettering tilføjer metal. Et 10 µm zinklag på hver side vokser en 0,50 mm del til 0,52 mm, hvilket er fint for et beslag og fatalt for en pres-fit terminal. Købere bør oplyse, om tegningsdimensionerne gælder før eller efter færdiggørelse - de fleste tegninger gør det ikke, og standardantagelsen er forskellig mellem leverandører.
| Afslut | Typisk tykkelse | Effekt på dimensioner | Overvejelser |
|---|---|---|---|
| Zink galvanisering | 5-15 µm | Forbruger 10–30 µm total mængde på tværs af begge sider | Risiko for brintskørhed på højstyrke fjederstål; bagning påkrævet |
| Zink-nikkel | 8-15 µm | Svarende til zink | Bedre salt-spray ydeevne, højere omkostninger |
| Passivering (rustfri) | Under 1 µm | Ubetydelig | Fjerner frit jern; ændrer ikke meget på udseendet |
| Elektrofri nikkel | 3-25 µm | Ensartet, men skal budgetteres | Godt wear resistance and solderability |
| Blikbelægning | 3-10 µm | Lille, men målbar på fine funktioner | Primært for loddeevne |
| Pulverlak / e-coat | 40-100 µm | Betydelige; kræver maskering af kritiske funktioner | Maskering tilføjer håndteringsomkostninger |
| Vibrerende afgrater / tumbling | Fjerner 5-25 µm kantmateriale | Ændrer kanttilstand og kan runde hjørner | Ofte nødvendigt at holde en burr callout |
Rækkefølgen af operationer betyder lige så meget som selve finishen. Plettering efter formning er normal; plettering før formning vil knække belægningen ved hver bøjning. Afspænding af fjederstål bør ske efter formning og før plettering. Og hvor en del er både varmebehandlet og belagt, kan varmebehandlingen flytte dimensioner nok til at kræve en dimensioneringsoperation efterfølgende.
Værktøj: The Real Cost Center
Ved højpræcisionsstempling er værktøjet produktet. Pressen er en handelsvare; terningen er den intellektuelle ejendom, der afgør, om delen er inden for tolerance ved slag 800.000 såvel som ved slag 800. Købere, der behandler værktøj som en eftertanke, ender normalt med at betale for det to gange.
| Værktøjstype | Stationer | Økonomisk volumen | Relativ værktøjspris | Noter |
|---|---|---|---|---|
| Enkelt-trins | 1 | Under 5.000 styk om året | 1× | Enkel, langsom, operatørafhængig præcision |
| Forbindelse | 1 (blank og form sammen) | 5.000-50.000 stk | 2-3× | Godt for flat parts with one forming step |
| Progressiv | 6-20 | 50.000 styk og derover | 5-15× | Standardvalget for arbejde med høj præcision |
| Overførsel | Multiple, del båret mellem presser | Høj volumen, store dele | Høj | Anvendes hvor delen er for stor til en strimmel |
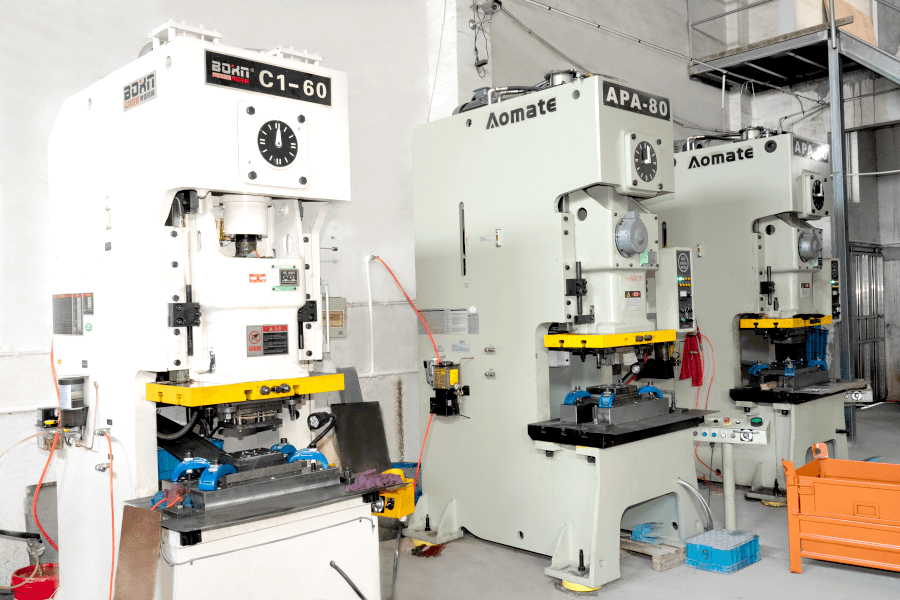 Brugerdefinerede højpræcisionsstemplingstjenester Høj-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Se produkt →
Fem kommercielle termer hører hjemme i hver værktøjsdiskussion, og ingen af dem er normalt frivillige:
- Ejerskab. Hvem ejer terningen, og under hvilke betingelser kan køber tage den til en anden presse? Et værktøj, der kun passer til én leverandørs presseleje, har begrænset overføringsværdi.
- Forventet dødsliv. Sædvanligvis citeret i streger før større renovering. Et værktøj bygget til 300.000 slag og et bygget til 3.000.000 ligner hinanden i et tilbud og adskiller sig enormt i fem års omkostninger.
- Reserve- og sliddele. Stempler, indsatser og fjedre er forbrugsvarer. Hvorvidt de er på lager lokalt eller afsendt fra udlandet bestemmer genopretningstiden efter et brud.
- Revisionspolitik. Hvor mange tekniske ændringer er inkluderet, til hvilken pris, og hvor lang tid tager en ændring at implementere.
- Efterslibningsgodtgørelse. Matricen skal være designet med tilstrækkeligt materiale til at blive slibet flere gange før udskiftning. Et værktøj, der er jordet til dets grænser på dag ét, har ingen levetid.
Værktøjsgennemløbstiden for en progressiv matrice i intervallet 6–20 stationer er typisk 4–8 uger inklusive prøve og første artikelgodkendelse, længere, hvor in-die sensorer, komplekse knast eller snævre positionstolerancer er involveret. Købere, der planlægger en produktlancering, bør behandle denne leveringstid som en del af den kritiske vej, ikke som en detalje, der skal løses efter designfrysningen.
Når stempling slår andre processer, og når det ikke gør det
Stempling med høj præcision er ikke automatisk det rigtige svar. Den har en høj fast pris og en meget lav variabel pris, hvilket gør den uovertruffen i volumen og tvivlsom under et par tusinde stykker.
| Proces | Opsætningsomkostninger | Pris pr. del ved 10.000 stk | Opnåelig tolerance | Bedste volume band |
|---|---|---|---|---|
| Høj precision progressive stamping | Høj (tooling) | Meget lav | ±0,02 mm | 20.000 til flere mio |
| Laserskæring plus bøjning | Meget lav | Medium | ±0,10–0,20 mm | 1 til 5.000 |
| CNC stansning | Lav til medium | Lav til medium | ±0,10 mm | 500 til 20.000 |
| Fotokemisk ætsning | Medium | Medium | ±0,02 mm on thin material | 1 til 100.000, kun tynde dele |
| Trykstøbning plus bearbejdning | Høj | Lav | ±0,05 mm | 10.000 og derover, 3D-geometri |
Overgangspunktet er ikke fast. Et simpelt fladt beslag med to huller kan retfærdiggøre et værktøj til 3.000 stykker, fordi selve værktøjet er billigt. En kompleks progressiv matrice med in-die anboring og otte formningsstationer kan have brug for 50.000 stykker, før den tilbagebetaler værktøjet. Den ærlige måde at beslutte på er at modellere de samlede omkostninger over den forventede produktlevetid, inklusive sandsynligheden for en designændring - en designændring er billig med laserskæring og dyr med værktøj.
En nyttig mellemvej findes for produkter i intervallet 2.000-20.000 styk: Byg en progressiv matrice med færre stationer og udfør de resterende operationer, såsom bankning og montering, offline, indtil volumen berettiger til at tilføje dem. Dette holder det indledende værktøjsforbrug lavt uden at forpligte sig til en proces, der ikke vil skalere.
Fejl, der viser sig ved højpræcisionsstempling
Næsten enhver defekt i præcisionsstempling har en kendt årsag og en kendt modforanstaltning. Det, der varierer, er, om leverandøren har instrumenteret processen til at fange det tidligt. Tabellen nedenfor dækker de fejl, der oftest konstateres ved indgående inspektion.
| Defekt | Sædvanlig årsag | Forebyggelse |
|---|---|---|
| Burr over grænsen | Slidt stempel- eller matriceindsats, forkert spillerum | Frigang ved 5–8 % pr. side, planlagt efterslibning, grathøjde overvåget som en trend |
| Dimensionel drift på tværs af et løb | Værktøjsslid, strimmelfremføringsfejl, indgående hårdhedsvariation | In-die pilot sensing, SPC om kritiske dimensioner, materialecertifikater med hårdhedsområde |
| Svigt og fladhed | Ujævn restspænding, asymmetrisk formning, dårlig båndstøtte | Balanceret strimmellayout, afspændingsudglødning, in-line nivellering |
| Snegletræk og matricemærker | Utilstrækkelig aflastning af snegle, dårlig matricegeometri, svag smøring | Snegledetektionssensorer, vakuumudsugning, matriceoverfladebehandling |
| Ridser og gnidninger | Utilstrækkelig smøring, ru matriceoverflader | Coated værktøj (TiN, DLC), smøremiddel tilpasset materialet |
| Revner i sving | Bøjningsradius under minimum, materiale for hårdt, kornretning | Radius mindst 0,8-1,0 gange tykkelse i blødt stål, 2 gange i rustfrit; udglødning mellem operationer |
| Plettering blærer eller dårlig vedhæftning | Resterende stemplingssmøremiddel, utilstrækkelig forbehandling | Specificeret rengøringscyklus før plettering, vedhæftningstest på første artikel |
En defekt fortjener særskilt omtale, fordi den er usynlig ved stempling og viser sig senere: restspænding. En formet del kan måle perfekt på produktionsdagen og åbne eller vride efter plettering, efter varmebehandling eller efter et par ugers opbevaring. Hvor planhed er funktionelt vigtig, anmod om en afspændingsudglødning og en planhedskontrol udført efter efterbehandling, ikke før.
Opbygning af en tilbudsanmodning, der returnerer et tilbudsnummer
De fleste tilbudsforsinkelser skyldes forespørgslen, ikke leverandøren. En komplet forespørgsel om tilbud på højpræcisionsstempling indeholder følgende, og en leverandør, der modtager den, kan normalt svare inden for tre til fem arbejdsdage.
- En 2D-tegning med fuld GD&T, datums og en angivet tolerancestandard, plus en 3D-model, hvor geometrien er kompleks.
- Materialekvalitet, tykkelse med tolerance, temperament eller hårdhedsområde og den gældende standard.
- Krav til overfladefinish, herunder om dimensioner gælder før eller efter belægning.
- Årlig volumen, ordrefrigivelsesstørrelse og forventet produktlevetid. Disse tre tal bestemmer værktøjsafskrivningen mere end noget andet på tegningen.
- Funktionskritiske egenskaber, markeret eksplicit. Alt andet kan behandles som reference for citatformål.
- Kvalitetsdokumentationskrav: første artikelrapport, kontrolplan, materialecertifikater, PPAP-niveau, hvis det er relevant.
- Emballerings- og mærkningskrav, herunder eventuel returbeholderordning.
- Destination og Incoterms, da eksportpakning og fragt påvirker landets omkostninger væsentligt.
- Målpris og målproduktionsstartdato, hvis de er faste. Leverandører vil designe processen omkring begge dele.
Den mest almindelige udeladelse er volumenprofilen. Et tilbud bygget på 100.000 styk om året og et bygget på 2.000 styk om året med månedlige udgivelser adskiller sig med mere end en faktor to på prisen pr. del, fordi opsætning, værktøjsafskrivning og inspektionsfrekvens er spredt over meget forskellige mængder. At give et enkelt nummer inviterer til et tilbud på enkeltnummeret og en overraskelse, når de faktiske udgivelser ankommer.
Omkostningsstruktur: Hvad du faktisk betaler for
Forståelse af omkostningsstrukturen gør forhandlinger mere produktive, fordi det flytter diskussionen fra "reducer prisen med 8%" til "hvilke af disse elementer kan ændres".
- Materiale. Normalt 25–45 % af stykprisen, drevet af kvalitet, tykkelse, udnyttelse af spolebredden og genvindingsværdi for skrot. Strip layout, der reducerer skrot fra 30% til 22%, er mere værd end de fleste prisforhandlinger.
- Værktøjsafskrivning. Spredt over det citerede bind. Det er her, volumenforudsætningerne betyder mest.
- Tryk tid. Slag pr. minut ganget med antallet af stationer, delen optager. En del, der kan produceres i en 12-stations matrice, der kører med 300 slag i minuttet, er dramatisk billigere end en, der kræver 20 stationer med 120 slag i minuttet.
- Sekundære operationer. Anboring, afgratning, svejsning, plettering og montering er arbejdsfølsomme og har typisk højere marginer end selvstempling.
- Inspektion. Ofte undervurderet. En del med 40 tolerancekarakteristika inspiceret ved hvert parti koster langt mere at frigive end en med fire.
- Pakning og logistik. Eksportpakning, tørremiddel, rustforebyggelse og fragt fra havn til destination tilføjer en synlig procentdel til de landede omkostninger, især for dele af lav værdi.
To skjulte omkostninger fortjener opmærksomhed under forhandling. Antagelser om skrotsats ligger inde i stykprisen og oplyses sjældent; at bede om den antagne skrotsats er et legitimt og afslørende spørgsmål. Fragtkonsolidering er den anden: En leverandør, der er placeret i nærheden af en større containerhavn, kan konsolidere forsendelser og reducere landeomkostninger på måder, som et tilbud ikke synliggør.
Leverandørkvalifikation: Dokumenter at bede om
En leverandør af højpræcisionsstempling bør være i stand til at producere følgende uden en lang intern søgning. Hvis et emne kræver eskalering, er det i sig selv information om organisationen.
- Kvalitetsstyringssystemcertifikat med det navngivne certificeringsorgan og omfanget af metalstempling.
- Materialecertifikater for det specifikke varme- eller spoleparti, der er brugt på den første artikel.
- Første artikelinspektionsrapport med målte værdier mod hver toleranceret karakteristik, ikke bestået/ikke bestået kryds.
- En proceskontrolplan, der identificerer, hvilke egenskaber der kontrolleres, hvor ofte, med hvilket instrument.
- Udstyrsliste med pressetonnage, maksimal lejestørrelse, slaghastighed og matricehøjdekapacitet - dette viser, om værktøjet rent faktisk passer.
- Optegnelser om korrigerende handlinger fra seneste kundeproblemer. En leverandør uden registrerede problemer er enten ny eller registrerer dem ikke.
- Underleverandørliste til plettering, varmebehandling og eventuel udliciteret drift, da de fleste kvalitetsudslip stammer uden for stanseanlægget.
- Prøveemballerings- og identifikationsstandard, herunder partisporbarhed fra spole til karton.
En revision eller en videogennemgang er mere værd end et dokumentsæt. At se, hvordan skrot adskilles, om matricer opbevares på stativer med tilhørende vedligeholdelsesjournaler, og om inspektionsområdet er adskilt fra produktionsgulvet, fortæller en erfaren køber mere om kapacitet end et certifikat.
Arbejde med en Ningbo-baseret stempelleverandør
Ningbo er et af de mere praktiske steder i Kina at købe stemplede metaldele, hovedsagelig på grund af logistik. Havnen håndterer en meget stor mængde containertrafik, og en fabrik inden for cirka 25 km fra havnen kan flytte færdigvarer fra produktionslinje til containerplads på en enkelt dag. For eksportprogrammer med snævre forsendelsesvinduer fjerner denne nærhed en kategori af forsinkelser, som leverandører i indlandet ikke kan undgå.
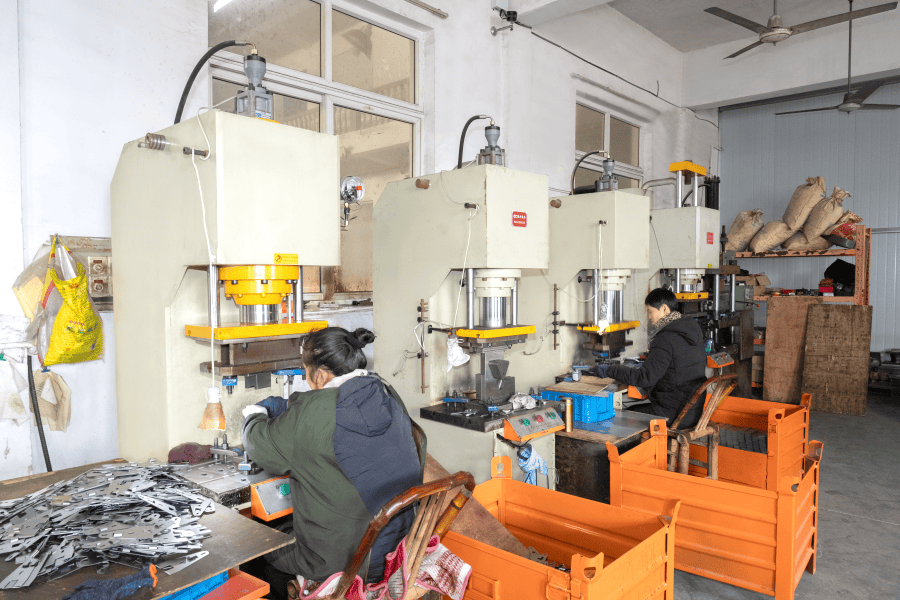
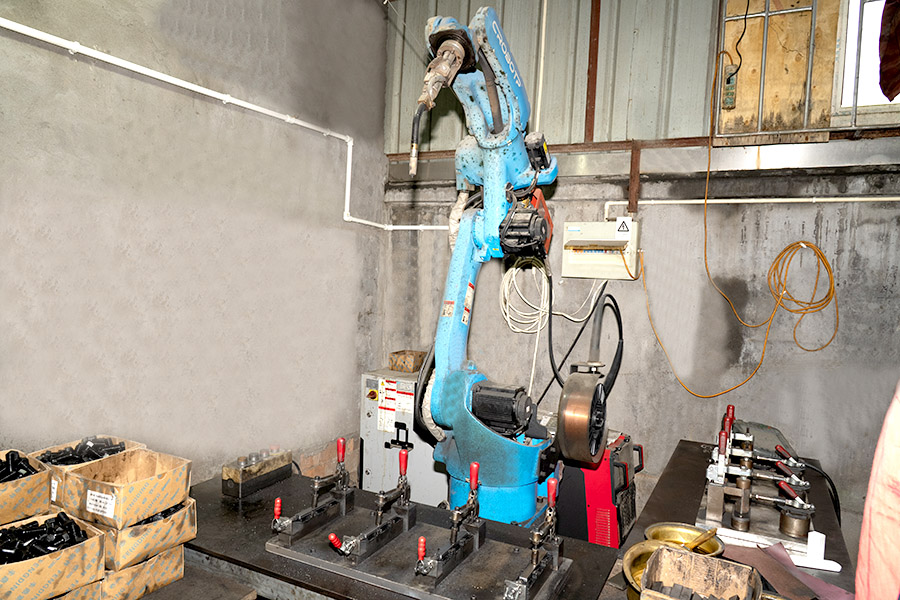
Ningbo Mingli Electric Technology Co., Ltd. er en producent og handelsvirksomhed etableret i 2017, der arbejder i stemplede metaldele, metalpladedele og fremstillede samlinger, med en angivet kapacitet på mere end 5.000 tons om året og et team på over 50 personer. Virksomhedens angivne procesomfang dækker fem ruter, der knytter sig til produktkategorierne: højpræcisionsstempling til prægede metaldele, pladebearbejdning til plademetalkomponenter og indvendig gevindbearbejdning, svejsning og plastbearbejdning, der understøtter montagearbejde. Udvikling er skræddersyet - dele bygges efter kundetegninger eller prøver i stedet for fra et katalog - og virksomhedens erklærede forretning er eksportorienteret på tværs af Europa, Amerika, Sydøstasien og Mellemøsten.
For købere er denne profil mest nyttig i tre situationer. For det første når en komponent er blevet designet i én proces og skal optimeres til stempling, da den tilpassede udviklingsrute tillader tidlig designinvolvering. For det andet, når en del kræver mere end én proces - f.eks. et stemplet beslag med en tappet indsats og en svejset forstærkning - og konsolidering undgår tolerancestakken med at handle med tre leverandører. For det tredje, når volumen falder mellem laserskæringsområdet for små batch og dedikerede værktøjsserier med meget høj volumen, hvor en leverandør med fleksibel pressekapacitet og en blanding af matricetyper kan være mere økonomisk end begge ekstreme.
Den sædvanlige due diligence gælder stadig, og intet af det bør springes over på baggrund af en virksomhedsprofil. Spørg efter kvalitetsstyringscertifikatet og dets omfang, bekræft, hvilke specifikke certificeringer der er afholdt i stedet for antaget, anmod om udstyrslisten i forhold til din delstørrelse og tonnage, og spørg direkte, hvilke operationer der udføres internt, og hvilke der er underleverandører. Spørg også efter antagelsen om skrothastigheden i tilbuddet og genslibningsintervallet for den terning, der ville køre din del. En leverandør, der besvarer disse fire spørgsmål klart, er normalt en leverandør, der kontrollerer sin proces.
Stempling med høj præcision belønner købere, der behandler det som et ingeniørkøb snarere end et varekøb. Den tolerance, du modtager, er den tolerance, værktøjet er bygget til at holde, og værktøjet afspejler den tegning, du har leveret, det materiale, du har angivet, og den mængde, du har forpligtet dig til. At få disse tre input lige før terningen skæres er mere værd end nogen prisforhandling, der gennemføres efterfølgende.
Den praktiske sekvens er kort. Definer kritiske egenskaber og lad resten være reference. Vælg en materialekvalitet og tykkelsestolerance, der giver plads til processen. Aftal inspektionsmetode, kapacitetsmål og dokumentation før den første artikel, ikke efter den første reklamation. Og bekræft skriftligt, hvem der ejer værktøjet, hvor længe det forventes at holde, og hvad der sker, når designet ændres. Gør det, og ±0,02 mm på tegningen holder op med at være en risiko og begynder at være en specifikation.


 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Ophavsret © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
